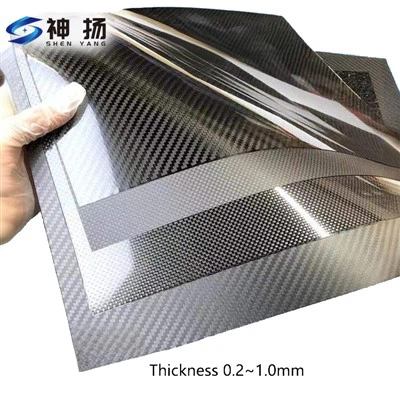
Ulike kuttemetoder for karbonfiberplater: En praktisk veiledning for produsenter
Karbonfiberplater er mye brukt i droner, industrielt utstyr, bildeler, møbler og sportsutstyr på grunn av deres høye styrke-til-vektforhold og utmerket dimensjonsstabilitet.
Imidlertid kutte en ekte karbonplateriktig er like viktig som å velge riktig materiale selv.
Ulike kuttemetoder vil direkte påvirke kantkvalitet, strukturell integritet, kostnader og ledetid-spesielt når du arbeider medkarbonfiberlaminatarkmaterialer. Nedenfor beskriver vi de vanligste skjæreteknikkene, deres fordeler og passende bruksområder.
1. CNC-fresing – den vanligste metoden
CNC-fresing er den mest brukte kuttemetoden for karbonfiberplater.
Slik fungerer det:
Karbid- eller diamantbelagte-verktøy brukes til å kutte laminatplaten mekanisk i henhold til CAD-tegninger.
Fordeler:
Høy dimensjonsnøyaktighet
Egnet for komplekse former, spor og monteringshull
Ideell for medium til tykke karbonfiberlaminatark
Begrensninger:
Verktøyslitasje er uunngåelig på grunn av de slipende fibrene
Støvkontroll er nødvendig under behandlingen
Typiske bruksområder:
Dronerammer, industribraketter, robotkomponenter og strukturelle deler der presisjon er kritisk.
2. Vannstråleskjæring – ingen varme, rene kanter
Vannstråleskjæring bruker-høytrykksvann blandet med slipende partikler for å kutte karbonfiber.
Fordeler:
Ingen varme-påvirket sone (ingen risiko for harpiksbrenning)
Glatte kanter med minimal delaminering
Egnet for tykkere ekte karbonplater
Begrensninger:
Høyere prosesseringskostnad sammenlignet med CNC
Ikke ideelt for veldig små eller ultra-fine funksjoner
Typiske bruksområder:
Industripaneler, store strukturelle plater og tykke karbonfiberlaminatplater.
3. Laserskjæring – begrenset, men nyttig for tynne ark
Laserskjæring brukes noen ganger for tynne karbonfiberplater, men med strenge begrensninger.
Fordeler:
Rask kuttehastighet
Ren overflate på tynne laminater
Begrensninger:
Varme kan skade harpiks og forårsake kantmisfarging
Ikke egnet for tykt karbonfiberlaminatark
Krever profesjonell røykavsug
Typiske bruksområder:
Dekorative paneler, tynne karbonplater for ikke-strukturell bruk.
4. Die Cutting – Høy effektivitet for masseproduksjon
Skjæring bruker tilpassede stålformer for å stanse karbonfiberplater i faste former.
Fordeler:
Ekstremt rask for store-volumbestillinger
Konsekvent form og størrelse
Lav enhetskostnad etter at verktøyet er laget
Begrensninger:
Krever forhåndsinvestering i form
Ikke fleksibel for designendringer
Best for tynne ekte karbonplatematerialer
Typiske bruksområder:
Forbrukerprodukter, beskyttelsespaneler, standardiserte karbonfiberkomponenter.
5. Håndskjæring og sagskjæring – Prototyping og lavt volum
For prøver eller små partier brukes fortsatt manuelle kuttemetoder som diamantsager.
Fordeler:
Lave installasjonskostnader
Fleksibel for raske prototyper
Begrensninger:
Lavere presisjon
Høyere risiko for kantflis
Ikke egnet for masseproduksjon
Typiske bruksområder:
Prototyper, testprøver, FoU-validering.
Velge riktig skjæremetode
Når du velger en skjæremetode for en karbonfiberlaminatark, tenk på:
Arktykkelse og fiberopplegg
Nødvendig toleranse og kantkvalitet
Produksjonsvolum
Budsjett og ledetid
For strukturelle komponenter er CNC eller vannstråleskjæring fortsatt den mest pålitelige løsningen. For dekorative eller lette applikasjoner kan laser- eller stansing gi bedre effektivitet.
Siste tanker
Arbeid med enekte karbonplatekrever ikke bare kvalitetsråvarer, men også riktig behandlingstilnærming. Å velge riktig skjæremetode sikrer bedre ytelse, lengre levetid og reduserte totalkostnader.